Fason SMD Dizgi ve Elektronik Kart Üretiminde Dikkat Edilmesi Gerekenler: Gerber, BOM ve Fiducial Hazırlığı
Fason SMD dizgi ve anahtar teslim PCB üretiminde gecikmeleri önlemek, ~30.000 CPH hızında yüksek doğrulukla üretim alabilmek için Gerber (RS-274X), BOM, Pick & Place (Centroid) ve fiducial işaretlerinin hazırlanma standartları.
Önemli Mühendislik ve Sektör Notları
- Gerber dosyaları RS-274X veya ODB++ formatında; Top/Bottom Copper, Solder Mask, Silkscreen, Paste Mask ve Drill katmanlarını eksiksiz içermelidir.
- BOM (Malzeme Listesi) dosyasında her komponent için net üretici parça kodu (MPN), kılıf bilgisi (0201, 0402, SOIC, QFN vb.) ve tasarım referansı (R1, C4, U2) yer almalıdır.
- Panelleme ve optik hizalama için her PCB köşesinde veya panel kenarında en az 3 adet asimetrik Fiducial Mark tanımlanmalıdır.
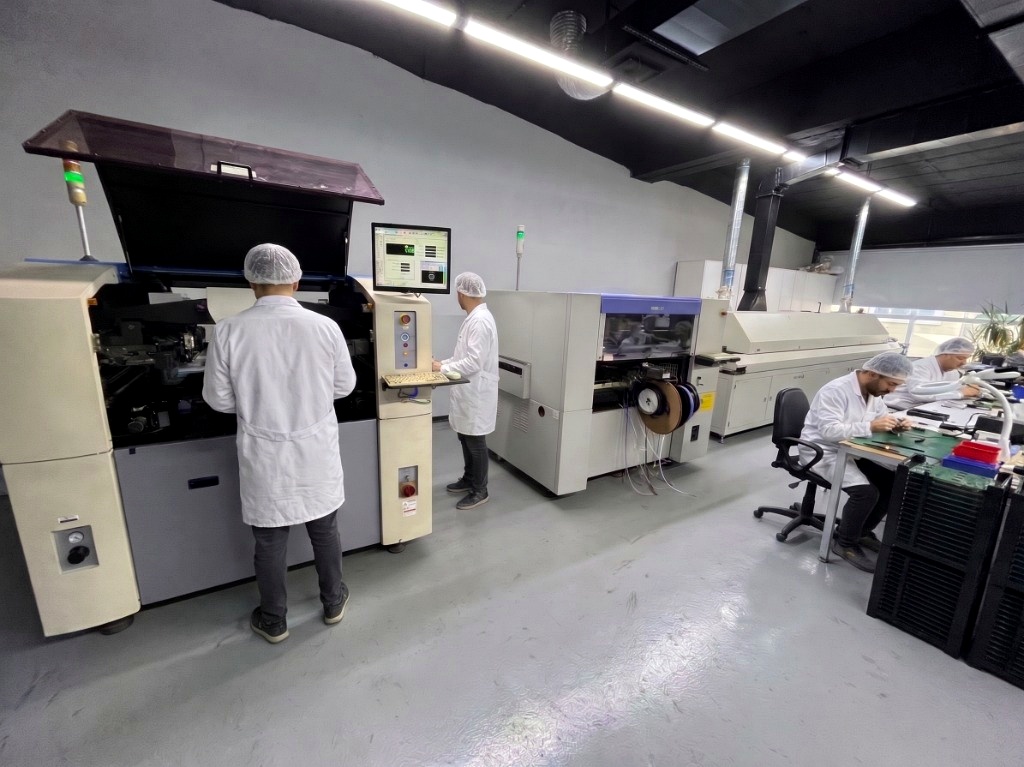
- ARM Mekatronik tesisinde standart üretim akışı: 1. SMD Dizgi & Reflow → 2. AOI Kontrol → 3. THT Dizgi & Dalga Lehimleme → 4. FCT Fonksiyonel Test olarak yürütülür.
1. Eksiksiz Üretim Paketi: Gerber, BOM ve Pick & Place (Centroid)
Fason SMD dizgi veya anahtar teslim kart imalatında seri üretime en hızlı geçişin anahtarı, mühendislik veri paketinin eksiksiz hazırlanmasıdır. Gerber (RS-274X) katmanları içinde özellikle krem lehim şablonu (Stencil) üretimi için GTP/GBP Paste Mask ve delik çapları için NC Drill (Excellon) dosyalarının güncel revizyon olması gerekir.
Buna ek olarak Pick & Place (Centroid) dosyasında tüm yüzey montaj elemanlarının X-Y merkez koordinatları, açı (rotation) değerleri ve Top/Bottom katman bilgisi bulunmalıdır. ARM Mekatronik'in 30 yıllık malzeme mühendisliği ekibi, Excel/CSV formatındaki BOM listelerinizi üretim öncesi DFM (Üretilebilirlik İçin Tasarım) ve tedarik sürekliliği açısından ücretsiz kontrol eder.
2. Panelleme, Breakaway Kenarları ve Fiducial Mark Standartları
Saatte ~30.000 komponent kapasiteli tam otomatik Pick & Place makinelerinde küçük veya düzensiz geometrili kartların tek tek dizilmesi hem hız kaybına hem de konveyör sıkışmasına yol açabilir. Kartların V-Cut veya mouse-bite köprülerle panellenmesi ve iki kenarda 5 mm konveyör taşıma payı (rails) bırakılması otomatik hat verimliliğini artırır.
Optik kameraların kartı ve ince adımlı QFN/BGA pedlerini mikron hassasiyetle referanslayabilmesi için bakır yüzeyli, lehim maskesi açılmış 1 mm çaplı fiducial referans noktaları (global ve ince bacaklı IC'ler için lokal fiducial) konumlandırılmalıdır.
3. Adım Adım Kalite Akışı: SMD → AOI → THT → FCT
Doğru hazırlanan dosyalarla başlayan üretim süreci, Esenyurt tesisimizde kesin bir mühendislik sırasıyla yürütülür: İlk adımda tam otomatik SMD dizgi ve çok bölgeli reflow lehimleme yapılır. İkinci adımda tüm kartlar AOI (Otomatik Optik Kontrol) istasyonunda lehim köprüleri, eksik/ters malzeme ve polarite açısından denetlenir.
AOI onayının ardından üçüncü adımda konnektör ve güç elemanları THT dizgi hattımızdan ve dalga lehimleme potasından geçirilir; son aşamada ise kartlar pogo-pinli FCT (Fonksiyonel Devre Testi) istasyonunda enerjilendirilip yazılım yüklenerek %100 test edilir.